废液简介
:
废气量:8,000 m³/h。
其主要危害物:乙酸乙酯(300~800 mg/m³)、有害气体(50~100 mg/m³)。
净化处理设计
:
预净化处理
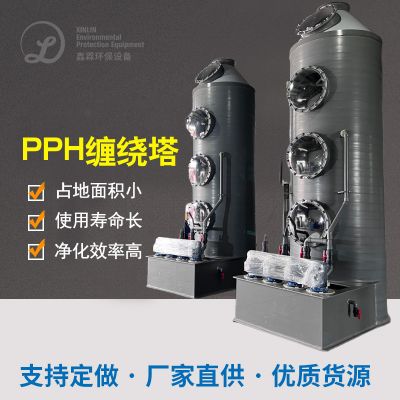
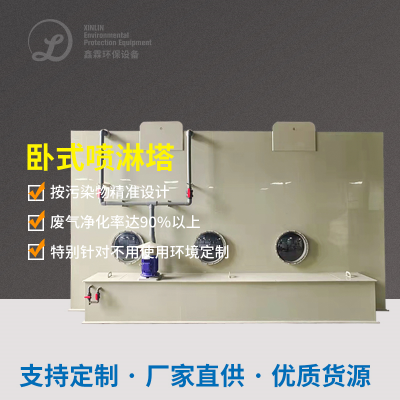
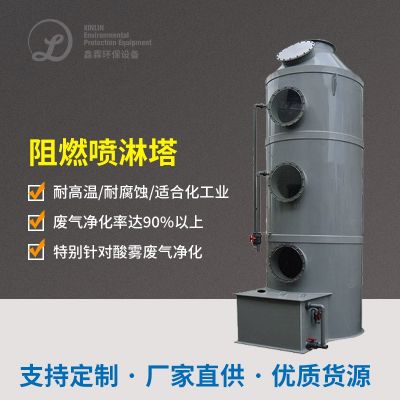
:水喷淋系统塔我们要除顆粒物并提温。
价值体系流程
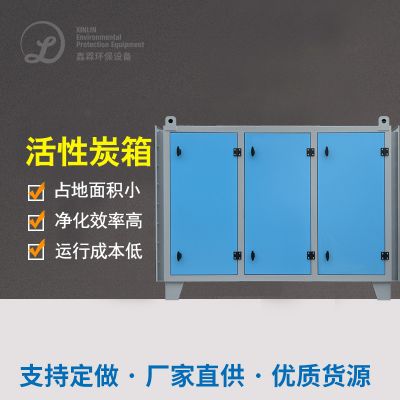
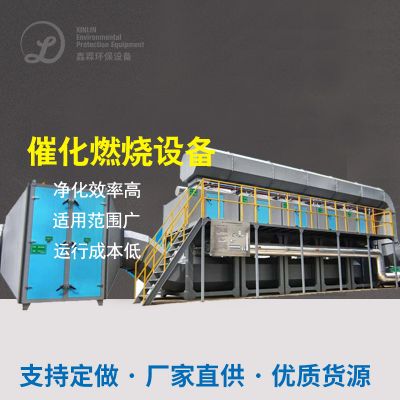
:活性酶炭吸咐床(串并联规划,变换脱附)+催化剂的作用燃燒(CO)。
智慧把控
:结合质量浓度自主调理脱附概率,大大节省水耗。
使用结果
:
VOCs我们要除率≥95%,尾气排放氨水浓度平稳高于30 mg/m³。
可溶性炭选择使用调长至19个月。
項目优点
:
包块化设计构思最合适地方有局限的标准厂房。
催化氧化复燃溫度(300℃)较传统型焚烧处理减低40%燃料油耗电量。
四、行业领域汇总与满足方案设计展望未来
当前工作音箱职业有机废气防治防治反映以下的大趋势:
技能组和化
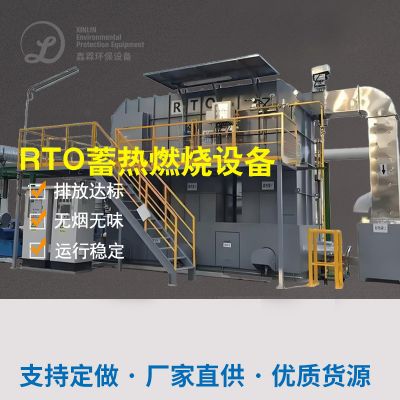
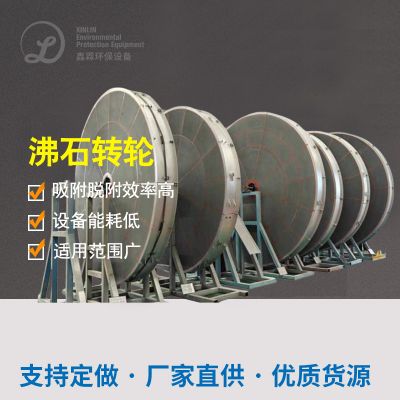
:单个新技术无从规避多样化废水,如“转轮+RTO”往事不可追为风大量场面的优化方案范文。
低能耗降耗
:余热收购 、智能化控制系统的强势减轻自动运行的成本。
监察趋严
:各省市陆陆续续升高VOCs排放口标准化(如非甲烷气体总烃标准值从120 mg/m³降到50 mg/m³)。
明天进步方问
:
低VOCs板材换用
:推广营销水漆、高固含真石漆从源头治理碳排放。
智能物登陆管控
:进行监测站尾气排放标准信息,怎样预防超支风险存在。
浅绿色制造厂资质认证
:尾气加工处理机系统与擦洗生产方式核验通过,的提升公司良性创新能力。
确认综上所述真实案例可見,音箱气体处理需“因厂施治”,在保持考核标准的目的下,决定第三产业性、动态平衡性具备的技术工艺自驾路线,方得实现目标周围环境利润与第三产业利润的互利共赢。

 扫一扫添加微信