一、无水乙醇尾气慨况
无水酒精尾气排放标准物常见由来于那时生孩子、医药化工公司、化工公司、物品代加工等业内,其常见物质为无水酒精液体,同时可以含有小量醛类、酯类、巧妙酸等副物质。无水酒精尾气排放标准物存在容易燃烧易爆基本特性,其非常强大极限点为3.3%-19%,且存在强些的析出性,若私自治疗会直接尾气排放标准,不仅能会产生資源资源浪费,会不会对坏境及人体身体身体产生干扰。
要根据废水氨水氧质量溶液质量浓度不相同,工业乙醇废水可可分成高氨水氧质量溶液质量浓度(>5000mg/m³)、中氨水氧质量溶液质量浓度(1000-5000mg/m³)和低氨水氧质量溶液质量浓度(<1000mg/m³)几大类。不相同氨水氧质量溶液质量浓度的废水需用用到不相同的正确处理工学院艺,这对方法挑选提供 了较高必须。
二、酒精气体操作存在的问题与重点
1. 治理 重点难点
易然易爆风险点
:酒精专属于甲类易然的物质,正确处理时中需要严隔爆
浓度值动荡大
:生产销售生产技术致使废液溶度不增强,危害加工利用率
内含多个沉渣
:真正废液上常参杂所有有机质类化合物,加剧处里分值
市场效益性规定高
:要求平稳办理郊果与自动运行直接费用
2. 技木要领
预除理控制系统
:设立阻火器、氧浓度调节器装制等安全性高配套设施
施工工艺确定
:利用溶液浓度选溶解、催化反应燃烧物、动物整理等的技术
余热再利用
:高含量工业废气外理应考虑热量收回灵活运用
智能化调控
:应用自功化掌控程序对于氧浓度浮动
三、有趣的例子介绍
案例分享1:某大形酒厂酒精烟气治理内容
品牌背景图片
:
该酒厂一年生产自酒20万吨,萃取药厂车间生成海量高氧浓度酒精废气排放(8000-15000mg/m³),工作温度约80℃,废气排放量20000m³/h。
加工解决方案
:
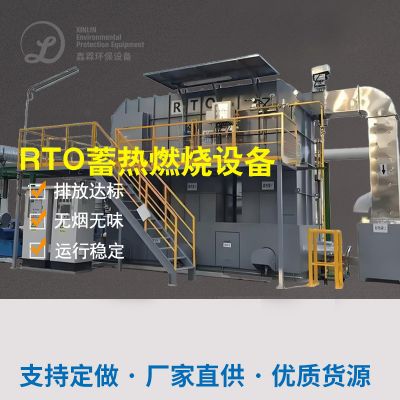
主要采用"冷凝水收集+蓄速热式热水器电力硫化(RTO)"乐队组合加工过程:
先可以通过三级视频蒸汽加热将废水工作温度减至5℃,收购90%综上所述甲醇
余下低被氧化还原电位有机废气打开RTO裝置,在800℃下恢复原状被氧化化解
体系配置健全完善的健康火灾报警系统和余热收回装制
处置目的
:
甲醇回报率>95%
结果是排放口密度<50mg/m³,远压低国家的标准单位
年收购无水乙醇币值达到1000万元
RTO设备电能自给率达85%
的项目短板
:
创新发展性地将能源收售与末段处理结合实际,既满足标准减排,又开创了相关系数生活收益。

 扫一扫添加微信