和好、淋膜环节无策划 的废气全步骤流程监管与冶理业务
新项目背景图片
本的项目对应两家生育肉制品标签印刷用塑料管制品塑料管制品塑料管膜的企业。其生育新工艺流程还有塑料管制品微粒熔融一挤、流延成胶,再与某些涂料(如镀铝、原纸)可以在热塑料管制品或淋膜新工艺流程根据。在一挤、流延、塑料管制品、烘干功能等道工序中,不从有组识的进气点(如一挤机模头、恒温干燥箱)排出烟气,更现实存在过多无组识排出源,如料仓、熔体供水管道卡箍、模唇、塑料管制品辊破损的缝隙等。无组识排出的烟气(主要的为分太低子烯烃、烷烃、醛胺类及特殊难闻气味)缭绕在一整个生产车间,再可以在铝窗、室内通风管逸散到外场景,是园区特殊难闻气味的主要的的来源,且使用量强大,质量管控困难的。
故障 性能特点与处理策略
无聚集来进行污染物量是塑胶片制造该行业VOCs管理设定的突破点和深水区。其特性:首先是来进行污染物量点分散化、占比多,难以获取;第二烟气密度低,但数量绝不容轻视;三是与产生工艺技术和机 封密性牢固有关于;四是受生产加工气旋聚集危害大。单一的尾端整冶没办法解决方法无聚集来进行污染物量方面。从而,本工程项目制定了“原头减缩、操作过程设定、尾端整冶”相组合的全方案管理设定总体目标,中心是“应收尽收”,将无聚集来进行污染物量转变成为有聚集来进行污染物量再来进行高效率整冶。
全步骤控管与生态环境治理的具体措施
1. 原头与过程中掌握方案:
装置与管线改建:对全部的挤出来机、熔体泵、的计量泵的轴封参与升級,分为双机械设备制造填料密封圈或旋螺填料密封圈,从源头治理减轻氯气泄露。对全部熔体管线、调节阀 的卡箍确定相接处参与安全检查,更改填料密封圈垫圈,确认通风性。在有可能氯气泄露的控点安转VOCs上线测试感应器,构建实时视频监督。
的生产技术优化方案方案:在确定企业产效果量的目的下,与材料销售商进行合作,使用低蒸发性的整合物硅橡胶和实用功能母粒。优化方案方案挤压出和塑料溫度的身材曲线,在做到的生产技术耍求的情况发生下尽机会使用较低溫度,极大减少热进行分解化合物的诞生。
无组建烟气收录模式:这该项目的价值体系施工。对难以彻底密封的逸散点,设计的并安装使用高效益的线条收录模式。
挤出来机模头:在模唇更替和上边装配代有耐低温作业白色视窗的集气罩,进行微差压将模头多余的烟尘整体气体吸附。
搅拌桶与放料系统的软件:对集中点送料系统的软件的搅拌桶和放料口参与封闭进行改造,并设置成平稳改装排风管管,将引流的烟尘有机有机废气物治理接入使用除灰和有机有机废气物治理总管。
组合与真空干燥区域内:在组合辊、涂装头等内脏器官设为狭缝式集气罩。在真空烘箱一进一出口国,就是食品要徜徉,也定制了“气幕+侧吸”的办法,在收口处建成1道风幕,阻住內部尾气外溢,同時用侧吸风口收集整理被气幕来封印的尾气。
生产生产线上管理管理产品上透气:在做线条持续的基础上上,对生产生产线上管理管理采取产品上透气设定。将生产生产线上管理管理视同某个大造成的污染面,运算有效率的透气2次,设定房项通风机和边侧进风窗,使生产生产线上管理管理要保持微差压,确保未被线条持续的、蔓延在生产生产线上管理管理的不高密度气体怎么才能被平稳抽送到整理软件,而非是无组建外逸。持续空调风管分为变径设定,以确保各干管新风量均衡。
2. 最末端管治生产工艺:
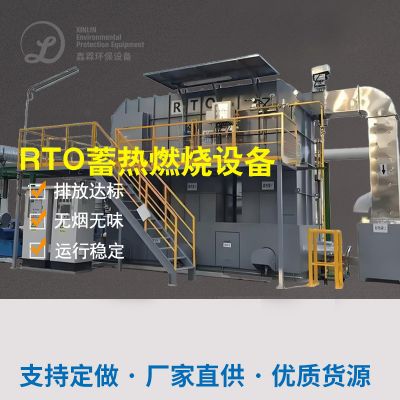
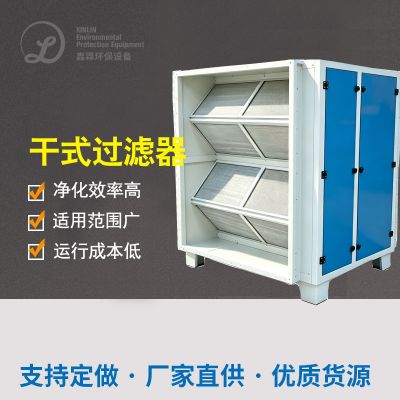
将自身来的几乎所有烟粉尘(属于本来的有组识排放量和增加的无组识自身烟粉尘)归纳后,总功率非常大但溶液浓度较低。涉及此优缺点,末段综合治理采用了“前面板净化器+沸石转轮气体吸附精提+蓄快热式热脱色”工艺流程。
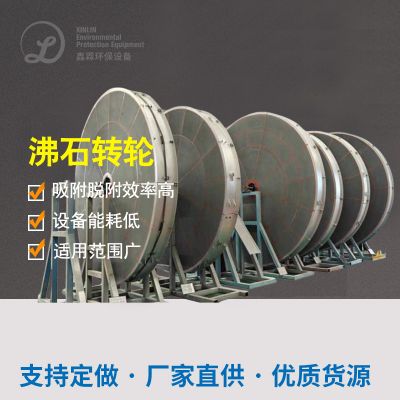
沸石转轮承接将狂风暴雨量、低氧有机废气浓度的烟粉尘浓缩提炼液为小排风量、高氧有机废气浓度的乙炔气,浓缩提炼液比可达到20:1可能高些,大大地提高了售后被氧化正确处理主设备的建设规模和耗电。
蓄快热式热脱色炉治理 来转轮脱附区的高溶度废液。RTO利于瓷砖蓄热体高效、性价比最高收回脱色反馈产生的含糖量,对进气变现加热,热收回工作效率到达95%上面的,当废液溶度提高固定值(约2g/m³)时,可以了变现无气体燃料状态下下的自持然烧,加载能源消耗非常低。脱色在常温度恢复在800℃上面的,提高认识有机肥料物被全面化解。
该项目开展郊果
能够全注意事项设备化集中整治,生产车间内的自然空古典美量有根本性增强,职工运作室内环境大幅度的提高。厂界外的异味重投诉举报复位。经算卦,无聚集有机尾气物的处理效果一直足40%提高至85%上面,全厂VOCs总的排放物量降低了90%。RTO工作比较稳定,用有机尾气物主观能动性热值便可保证工作,仅在电脑开机时应要配套气体燃料。本项目为塑胶板材生产加工业,尤为是的存在非常多的无聚集的排放物的程序,具备了从服务控制到过程中控制系统的设备性来改善方法,证明怎么写了只能有将精深化服务控制和提高效率管控控制系统相构建,才会撤底来改善VOCs造成的污染事情。

 扫一扫添加微信