项目流程游戏背景
:
两条线自动式化慕汐可可生育线,烘培工艺程序会产生很多含醛类、丙烯酰胺的的废气,温湿度120-150℃,功率30000m³/h。
异常问题
:
废环境气温度提高且含粘度产品
要热源收废使用
加工区范围有现,机需紧奏型布置教室
特色化规划
:
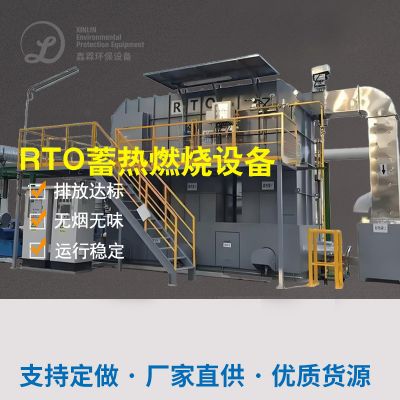
"余热电厂锅炉+RTO蓄热烧"组合成系统软件:
热源回笼段
:工业废气先经余热煤气锅炉下滑至80℃,有0.8MPa蒸汽加热用以产生线。
再生段
:采取三室RTO装制,烧摄氏度760℃,热质量>95%。
自然调节模式
:按照有机废气物密度调非人工气宝箱量,做到节能减排启用。
具体实施成效
:
VOCs剔除率>99%,非丁烷总烃<20mg/m³
年收回风能比较于120吨标煤
主设备征占适用面积仅80㎡,几年拿回资金
四、的行业很好解决方法格式与将来上升趋势
在当下肉制品制作加工有机废气治理办理已构成之下早熟新技术的路线:
高浓硫酸浓度有机肥料印刷废气
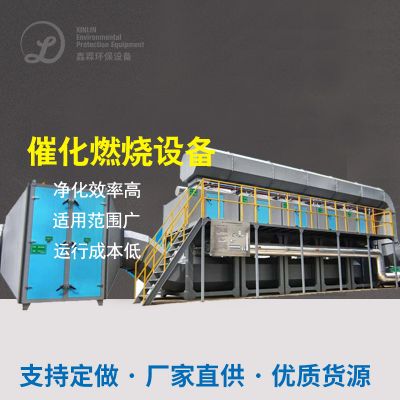
:必需考虑的RTO/CO烧法,互相配合能源收购
低氨水浓度恶臭味乙炔气
:生物系统工作系统性价此最高的
含粉尘爆炸尾气
:布袋净化或湿式电净化为预处置
应急预案性高氨水浓度有机废气治理
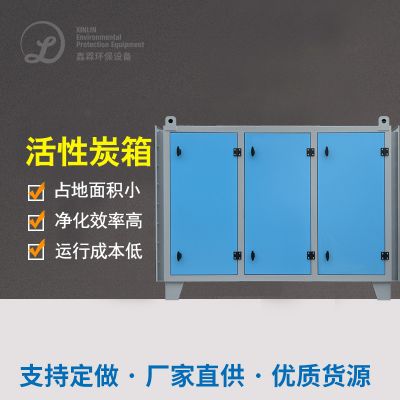
:亲水性炭应激活性炭吸附系統
今后的技术发展壮大走向包扩:
智慧教育化追踪设计
:按照云科技网时时检测有机废气技术指标,主动可以调节启用工况法。
新技术怪物人工湿地填料
:延长海洋生物法对难光降解元素的加工处理能力。
模组化仪器
:涉及大中型食材制造业企业联合开发可加快安装使用的细则化清理控制模块。
物品生产公司企业选定废液整治规划时,应要点采取:
① 准确性介绍工作中废液性状;② 使用有食品类制造业典型案例的供应方商;③ 评诂全健康时期制造费。进行科学研究净化,彻底可做到干净不合格与经济发展社会效益的共利。

 扫一扫添加微信