一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
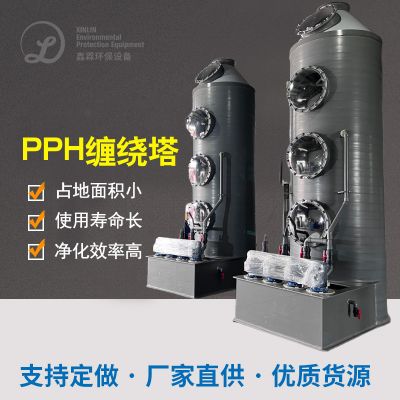
镀膜槽:氰化物镀液(HCN散发)、铬酸镀液(CrO₃雾)、呈酸性清晰液(HCl/H₂SO₄);
晒干道工序:萃取剂(如无水乙醇、甲苯)释放;
退镀线:含镍、锌的废渣散发。
烟粉尘主要参数:
风口尺寸:8,000~15,000 m³/h(阀值达20,000 m³/h);
VOCs氧化还原电位:100~400 mg/m³(以工业乙醇、二甲苯主导);
HCN酸度:5~30 ppm;
CrO₃溶度:10~50 mg/m³;
强酸气味(H⁺):pH 1~3;
体温:室温~50℃。
2. 核心处理工艺
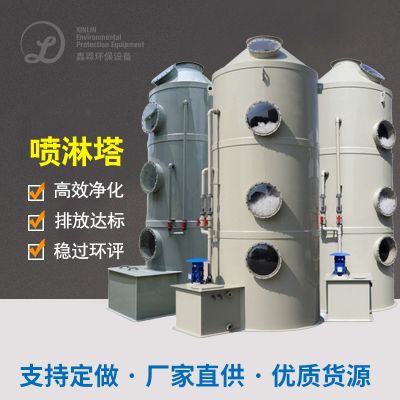
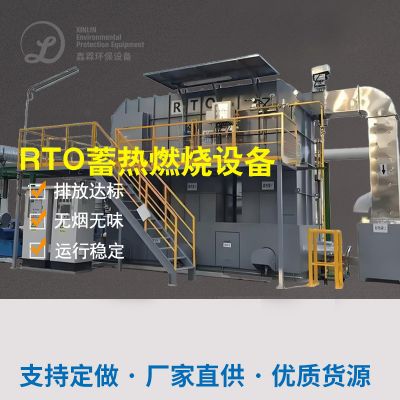
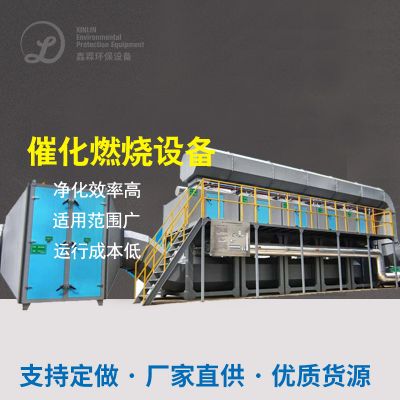
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
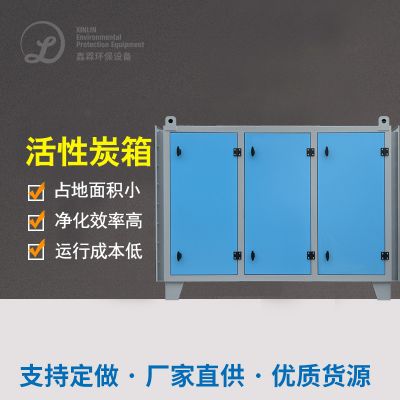
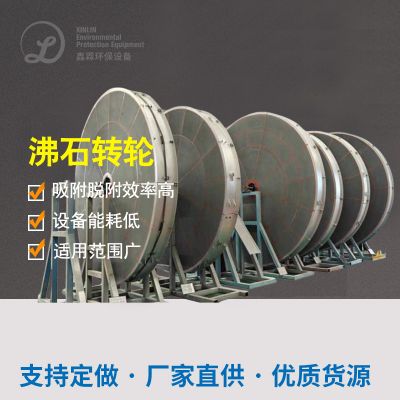
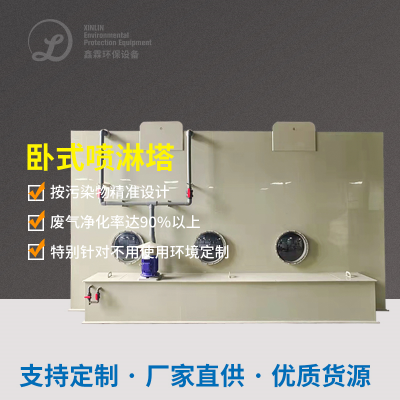
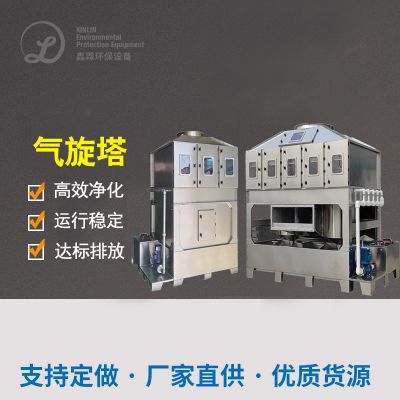
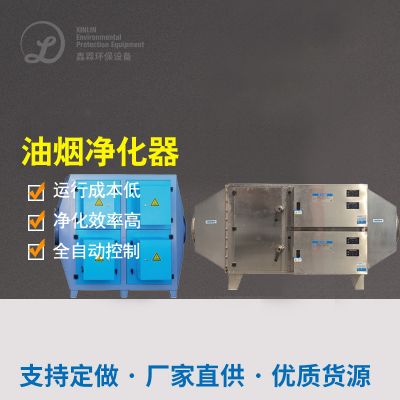
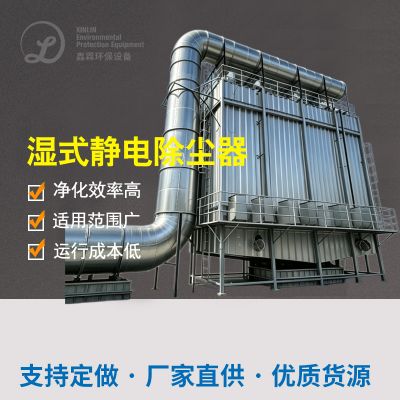
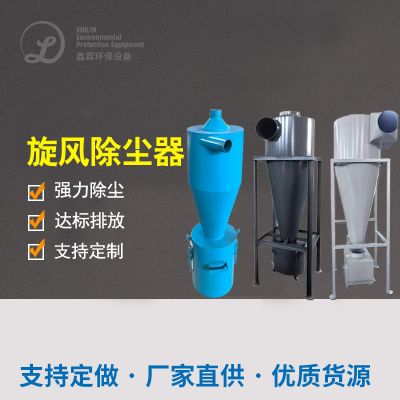
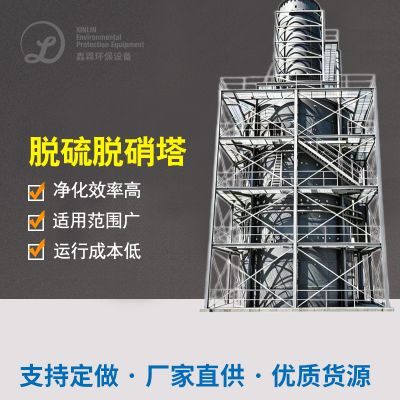
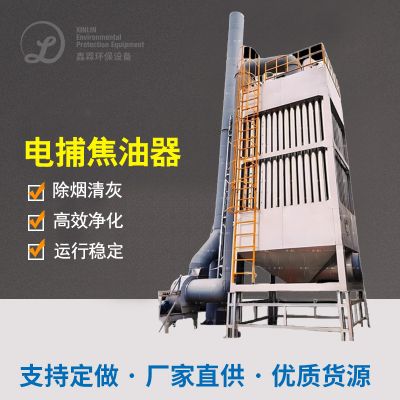
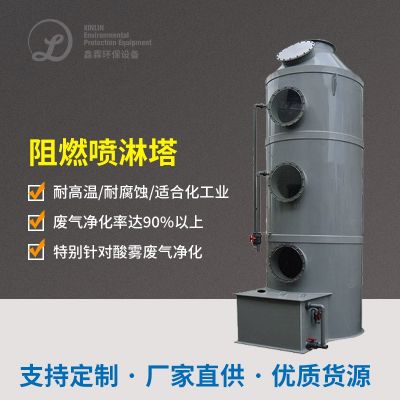
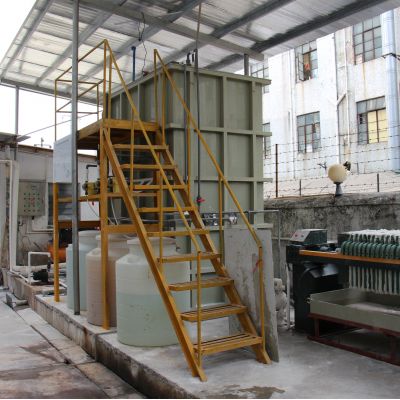
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
存在问题:
促使硫化的水平:使用TiO₂光触媒促使剂,在180~220℃下将HCN已经硫化的为CO₂和N₂;
联级消除:1阶段自喷塔加药系统NaOH与强酸其他气体,一级催化氧化塔升级HCN分解成。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
解决方法:
文丘里迅速段:废液进入到催化氧化氧化塔前顺利通过高速路文丘里打印机喷头(时间≥30 m/s),使CrO₃水分子与催化氧化氧化剂加以碰触;
定期进行喷吹阀装置:每2小的时候起动压缩的自然空气喷吹阀,彻底清除液压管路漏灰。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
策略。:
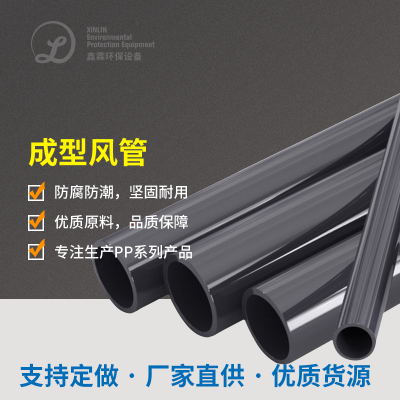
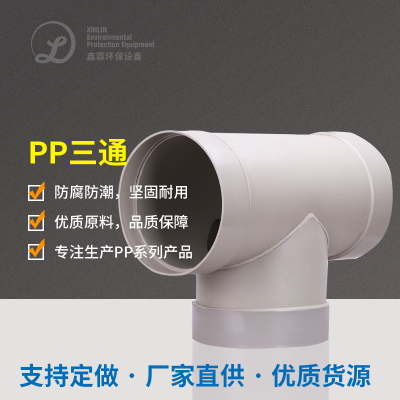
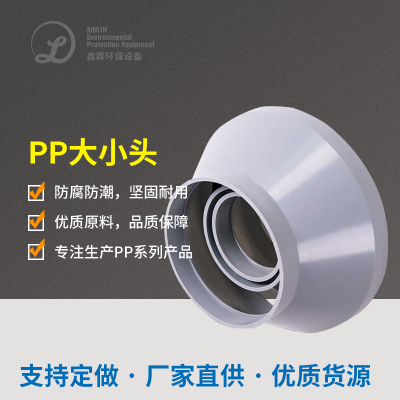
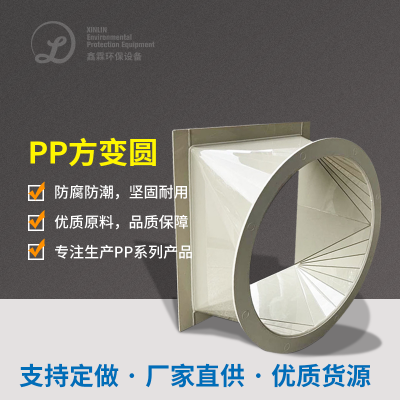
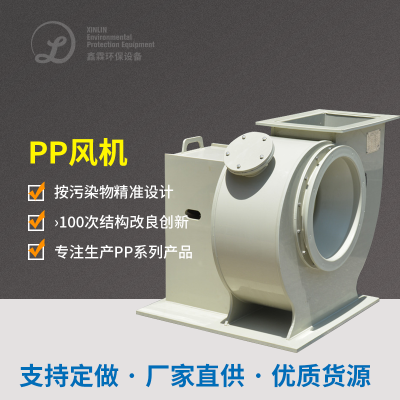
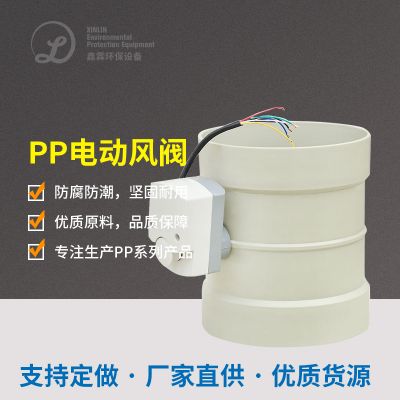
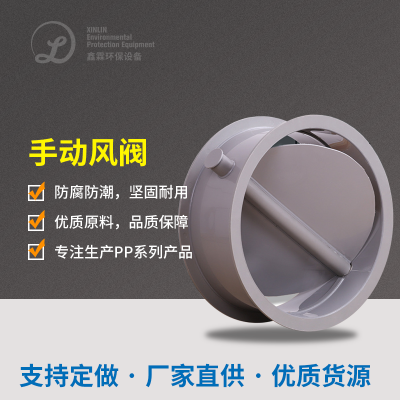
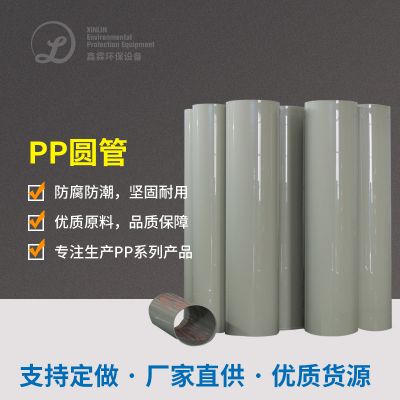
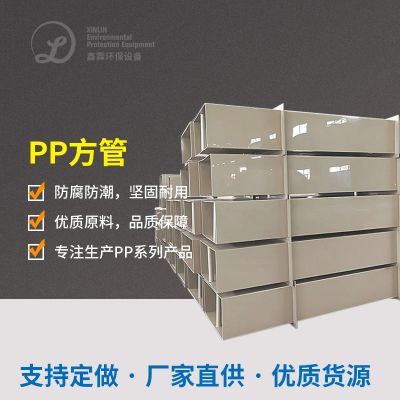
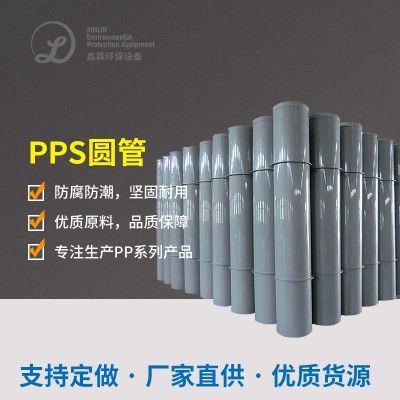
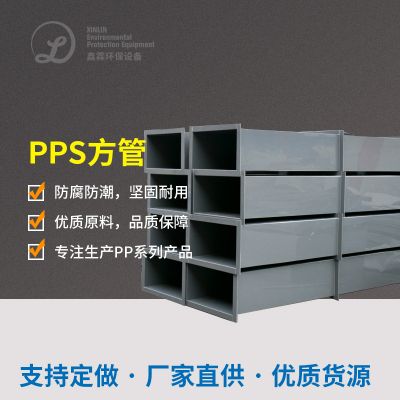
全PP/PVC才质:与塔、途径及单向阀均进行耐氧化橡胶;
舍弃阳极保证:在首要合金类金属元器件(如活套法兰数据接口)装配压铸铝类阳极,延长时间仪器生存期3倍。
四、净化视觉效果分析
附加效益
资源化利用:
回笼酸雾中的氢氧化钠(年回笼量约500吨)代替洁净加工过程;
经过阴阳离子互换不饱和树脂回收分类处理公司镀液中的贵合金金属(镍、铬回收分类处理公司率≥95%)。
国家经济竞争力:
年运转成本费变低40%,危废处理存在量削减70%;
按照ISO 14001资质认证及净化生产加工标准化中小企业评审会。
五、的的设备型号选择明细表(大部分重要的的的设备)
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
建筑的原材料研发:制作耐烧碱溶液、耐常温的复合型建筑的原材料(如PPS+PTFE),优化设施稳定可信度;
智慧化风控:部署安排线VOCs、HCN调节器器及AI调节系统的,实行错误自物理诊断与一级能效优化提升。
如需不断深化高技术要求范文(如崔化剂耐用度仿真模型、新风量新热平衡量),请提供数据特定电渡鑫霖环保步奏及有机废气材质测试报告单。

 扫一扫添加微信