含苯废气怎么处理方法|含苯甲苯二甲苯苯乙烯废气处理案例
案例一:某印刷包装企业苯类废气治理项目
项目背景
某大一些的飞机盒喷涂商家,采取石油醚型胶印油墨喷涂加工进程,亩产能 5000 万平米米。喷涂进程中蒸发掉的苯、甲苯、二甲苯等废气直接尾气排放量标准的标准化一经外理会直接直接尾气排放量标准的标准化,引致厂界臭味显眼,且苯系物氧化还原电位超标准化(初期氧化还原电位约 800~1200mg/m³,风速 20000m³/h),有误合《空气环境尾气排放量标准的标准化物综合评估直接尾气排放量标准的标准化标准化》(GB 16297-1996)及敌方 VOCs 直接尾气排放量标准的标准化规定值标准。
废气成分及来源
- 主要成分:苯(15%)、甲苯(35%)、二甲苯(40%)、其他 VOCs(10%)。
- 来源:印刷机油墨槽挥发、烘干工序溶剂蒸发、设备密封不严泄漏。
处理工艺流程
适用 “化学活化炭吸附剂 + 蒸汽加热收废 + 催化反应焚烧(RCO)” 搭档生产工艺:
- 预处理:废气经管道收集后,通过初效过滤器去除粉尘及颗粒物,防止堵塞后续设备。
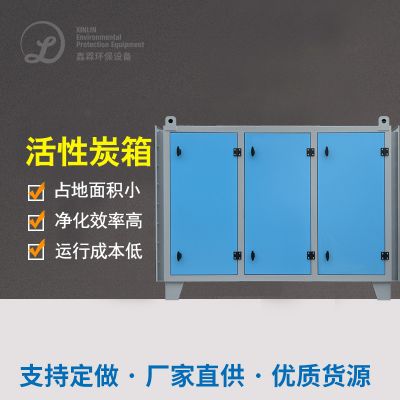
- 活性炭吸附:低浓度废气进入活性炭吸附塔,苯系物被吸附富集,净化后废气(浓度<50mg/m³)达标排放。
- 脱附与冷凝:当活性炭饱和时,用蒸汽脱附,脱附出的高浓度废气(约 5000mg/m³)经冷凝装置,液态苯系物回收至溶剂储罐回用。
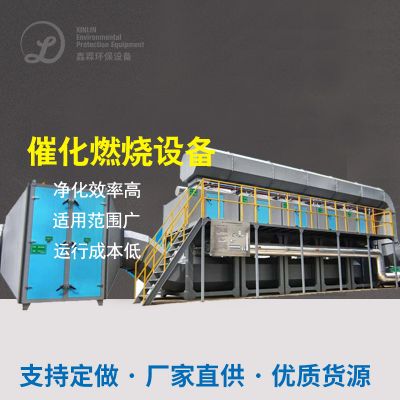
- 催化燃烧:未冷凝的废气进入 RCO 装置,在 250~300℃催化剂作用下,苯系物分解为 CO₂和 H₂O,最终尾气达标排放。
最终效果
- 去除率:苯系物综合去除率>98%,出口浓度<12mg/m³(苯排放限值),甲苯、二甲苯<40mg/m³。
- 经济效益:年回收溶剂约 50 吨,减少原材料采购成本,同时消除厂界异味,周边居民投诉归零。
案例二:某化工中间体生产企业苯废气处理项目
项目背景
某细致生物制药化工行业制作生物制药在期间体,影响釜、萃取塔等的设备在苯系相转移催化剂装料、影响、萃取具体步骤中工业废气高酸度工业废气(苯酸度 2000~3000mg/m³,功率 5000m³/h),且含几瓶强酸气物(HCl),直观工业废气长期存在稳定问题和绿色问题。
废气成分及来源
- 主要成分:苯(60%)、氯化氢(5%)、非甲烷总烃(35%)。
- 来源:有机溶剂(苯)的挥发、酸碱反应副产物(HCl)。
处理工艺流程
按照 “碱洗预清理 + 蓄快热式点燃(RTO)+ 余热回收利用公司” 工艺设计:
- 碱洗塔:废气先经 NaOH 溶液洗涤,去除 HCl 等酸性气体,防止设备腐蚀。
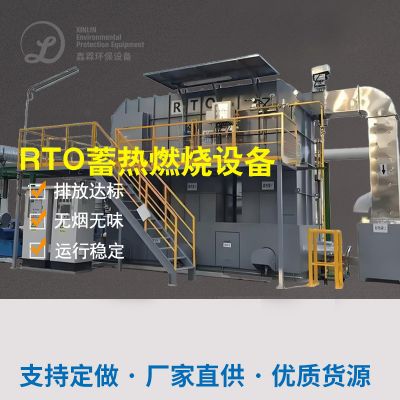
- RTO 焚烧:预处理后的废气进入三室 RTO,在 750~850℃高温下,苯及 VOCs 完全氧化为 CO₂和 H₂O,蓄热陶瓷回收热量,降低能耗。
- 余热利用:焚烧产生的余热用于预热反应釜或发电,减少企业能源消耗。
最终效果
- 去除率:苯去除率>99%,出口浓度<10mg/m³,非甲烷总烃<50mg/m³,满足《石油化学工业污染物排放标准》(GB 31571-2015)。
- 安全性:消除苯蒸气爆炸风险(苯爆炸极限 1.2%~8.0%),废气浓度控制在爆炸下限 25% 以下。
案例三:某汽车涂装线苯系废气净化项目
项目背景
某气车厂喷漆技艺厂房,中涂和面漆加工过程动用容剂型涂料上,进行排放有机废气治理排放含苯、二甲苯、乙酸乙酯等(苯质量氨水浓度约 300~500mg/m³,排风量 100000m³/h),归属于大排风量、中低质量氨水浓度有机废气治理排放,原单一化的可溶性炭吸技艺因拆卸频烦引致正常运行料工费高、除理质量不安稳。
废气成分及来源
- 主要成分:苯(10%)、二甲苯(40%)、乙酸乙酯(30%)、丁醇(20%)。
- 来源:涂料喷涂、晾置过程中溶剂挥发。
处理工艺流程
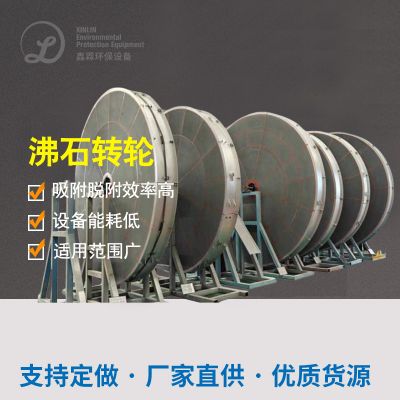
升级成为 “沸石转轮果汁 + RTO 焚化” 工艺技术:
- 沸石转轮浓缩:大风量废气通过沸石转轮,苯系物被吸附浓缩,净化后约 90% 风量直接排放,剩余 10% 浓缩废气(浓度提升 8~10 倍,约 3000~5000mg/m³)进入 RTO。
- RTO 焚烧:浓缩废气在 RTO 中高温氧化,沸石转轮采用旋转式设计,实现连续吸附 - 脱附,无需频繁停机更换吸附剂。
最终效果
- 去除率:苯系物总去除率>97%,出口苯浓度<12mg/m³,二甲苯<40mg/m³,满足《大气污染物综合排放标准》及地方汽车涂装行业 VOCs 排放标准。
- 运行成本:相比传统活性炭工艺,吸附剂更换周期延长至 1 年以上,能耗降低 40%,年运行成本下降 60%。
总结
苯类烟粉尘办理需跟据溶度、新风量及的行业属性抉择工艺技术:
- 低浓度大风量(如印刷、涂装):优先采用吸附浓缩(活性炭 / 沸石转轮)+ 焚烧(RCO/RTO)组合工艺,兼顾效率与经济性。
- 高浓度小风量(如化工、制药):可直接冷凝回收溶剂,或结合 RTO 焚烧,同时回收余热。
- 含杂质废气:需预处理(如酸洗、碱洗)去除腐蚀性成分,保障核心设备寿命。
最终效果均能满足国家及地方排放标准,同时实现溶剂回收或能耗节约,兼具环境与经济效益。

 扫一扫添加微信